Kako s kombinacijo laserskega razreza, izseka in premišljenega zaporedja upogibanja izdelamo zahteven pločevinasti kos.
Pri izdelavi zahtevnejših pločevinastih izdelkov že v pripravi proizvodnje določimo, kako bomo povezali posamezne tehnologije, razporedili orodja in organizirali delo v seriji. Vsaka odločitev vpliva na potek nadaljnjih operacij.
V EK Metal smo za izdelek iz 3 mm debele aluminijaste pločevine povezali laserski razrez, izsek, strojno izdelavo navojev, grezenje in upogibanje. Izdelavo smo zaključili s prašnim barvanjem.
Izziv: zahtevna geometrija in razporeditev orodij
Izdelek je zahteval 18 upogibov in 3 pred upogibe. Pri načrtovanju smo morali upoštevati geometrijo kosa, dostopnost posameznih mest za upogibanje ter razporeditev orodij na stroju.
Vseh potrebnih delovnih postaj zaradi omejene delovne širine stroja ni bilo mogoče namestiti hkrati. Zato smo postopek razdelili na tri nastavitve orodij, vsako z več delovnimi postajami. Ob tem smo morali delo organizirati tako, da prerazporejanje orodij ne bi povzročalo nepotrebnih ponovitev in zastojev.
Tehnološka izvedba
Laserski razrez, izsek in izdelava navojev na istem stroju
Za začetno obdelavo smo uporabili kombinirani stroj za laserski razrez in izsek. Konture izdelka smo izdelali z laserjem, luknje premera 4,2 mm pa s tehnologijo izseka. Na istem stroju smo izdelali tudi navoje M5.
S takšno izbiro tehnološke poti smo izkoristili možnost strojne izdelave navojev in se izognili njihovi naknadni ročni izdelavi. Pred upogibanjem smo izvedli še grezenje lukenj.
Upogibanje v treh nastavitvah
Zaporedje upogibanja smo prilagodili obliki izdelka in razpoložljivemu prostoru za orodja. Posamezne korake smo razporedili med tri nastavitve, ki so omogočile izvedbo vseh 21 upogibnih korakov.
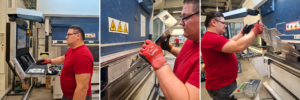
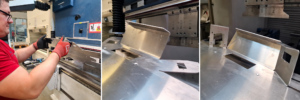
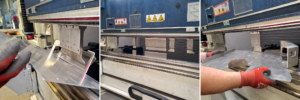
Delo smo organizirali po fazah: na vseh kosih v seriji smo najprej izvedli operacije prve nastavitve. Nato smo prerazporedili orodja in na celotni seriji nadaljevali z drugo ter zatem še s tretjo nastavitvijo.
Tako smo omejili ponavljajoče se menjave orodij, ki bi bile potrebne, če bi vsak kos posebej izdelali od prvega do zadnjega upogiba.
Zaključna površinska obdelava
Po končanem upogibanju je sledilo prašno barvanje, s katerim se je naš obseg izdelave tega izdelka zaključil.
Kaj smo dosegli z izbranim pristopom?
S povezovanjem tehnologij in organizacijo dela po fazah smo:
- zmanjšali potrebo po ročnem delu, saj smo navoje izdelali strojno;
- omogočili izvedbo zahtevne geometrije z načrtovanim zaporedjem upogibanja;
- omejili ponavljajoče se menjave orodij z obdelavo celotne serije znotraj posamezne nastavitve;
- povezali izdelavo in površinsko obdelavo v usklajeno zaporedje operacij.
Primer prikazuje, kako v EK Metal zmogljivosti strojev povezujemo s tehnološko pripravo in praktičnim znanjem sodelavcev. Za kupca to pomeni premišljeno izvedbo, ki upošteva zahteve izdelka in možnosti učinkovite serijske proizvodnje.
Poiščimo ustrezno izvedbo za vaš izdelek
Imate načrt za zahteven pločevinasti izdelek? V EK Metal preverimo možnosti izdelave in predlagamo tehnološko pot, prilagojeno njegovi geometriji, materialu ter obsegu naročila.
Pošljite nam povpraševanje. Skupaj bomo poiskali rešitev za zanesljivo in učinkovito izdelavo vašega izdelka.